
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
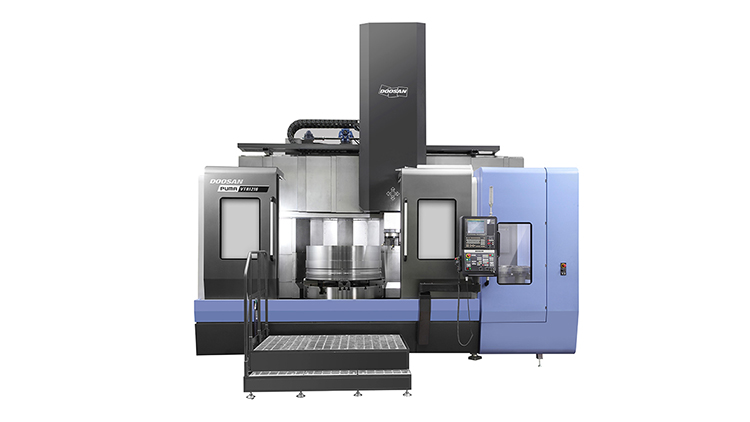
主轴是数控机床的核心,选型核心逻辑:先看加工工艺,再定转速、扭矩、功率、精度、冷却、安装形式,最后匹配结构、润滑、防护、成本;分为机械主轴、电主轴两大类,车床主轴、加工中心主轴、磨床主轴差异很大。
一、先明确基础工艺条件(选型第一步骤)
机床类型
立式 / 卧式加工中心主轴:铣削、钻镗,兼顾转速与扭矩;
数控车床主轴:车削,偏重扭矩、径向承载、卡盘安装;
磨床主轴:超高转速、高回转精度;
五轴头主轴:紧凑、轻量化、角度联动,多为电主轴;
钻攻中心主轴:高转速、短节拍,轻切削为主。
加工材料
铝、塑料、石墨:高转速、中低扭矩;优先电主轴;
钢、不锈钢、铸铁:中低转速、大扭矩;优先齿轮主轴 / 皮带主轴;
高温合金、钛合金:大扭矩、刚性强、抗振要求高。
切削方式:轻切削高速精加工 / 重切削粗加工 / 断续切削 / 镜面精加工。
二、四大核心参数校核
1. 额定功率
决定持续切削能力。区分额定功率、峰值功率。
高速精加工:持续功率不用特别大;
重铣、大切深、大进给:必须看低速持续功率,很多电主轴低速扭矩跌落明显;
避坑:只看峰值功率,粗加工持续切削容易过热降功率。
2. 扭矩(非常关键)
扭矩决定吃刀能力:(T=9550P/n)
低速大扭矩:齿轮传动主轴优势明显;
电主轴:普通永磁电主轴高速好,低速扭矩偏弱;有内置减速款电主轴改善低速扭矩。
3. 转速范围
钻攻、铝件精加工:20000~60000rpm;
通用加工中心:8000~12000rpm;
模具、石墨加工:15000~30000rpm;
车床、重切削:一般≤4000rpm。
注意:最高转速≠常用工作转速,优先保证常用切削区间落在主轴高效区间。
4. 回转精度
以主轴前端跳动衡量:
普通加工:0.002~0.004mm;
精密模具、镜面加工:≤0.001mm;
磨床主轴:0.0005mm 级别。 精度越高,轴承等级、装配、温控要求越高,价格大幅上升。
三、传动形式对比(机械主轴 / 电主轴)
皮带传动主轴优点:性价比高、减振好、低速扭矩足、维护简单; 缺点:转速上限有限(一般≤12000rpm)、皮带存在打滑、磨损; 适合:通用加工中心、模具机、钢件铸铁加工。
齿轮传动主轴优点:低速扭矩巨大,刚性强,重切削首选; 缺点:转速不高、有齿轮噪声、结构复杂、需要定期换油; 适合:重型立加、龙门、镗铣床、重切削。
直联主轴(电机 + 主轴刚性联轴器)优点:无皮带打滑,响应快、振动优于皮带; 缺点:电机随主轴一起转,电机发热会传递给主轴; 适合:中等转速、中等负荷精密加工。
电主轴(内置电机一体式)优点:转速极高、结构紧凑、无传动间隙、响应快; 缺点:低速扭矩弱、成本高、冷却系统要求高、维修难度大; 适合:钻攻、石墨、铝件高速精加工、五轴。
四、轴承方案(决定刚性、寿命、转速、精度)
角接触球轴承(最普遍):配对方式(DB/DF/DT),预紧分轻预紧、中预紧、重预紧✅ 重切削、刚性优先:重预紧; ✅ 高速精加工:轻预紧,减少发热;
圆柱滚子轴承 + 角接触组合:车床主轴,承受巨大径向力;
陶瓷轴承(Si3N4 陶瓷球):高速、发热低、寿命长,成本高;石墨、高速机常用;
静压轴承:超高精度、阻尼好、抗振强;价格贵,多用于精密磨床、超精密机床。
预紧是可调预紧还是固定预紧:长期变工况,优先可调预紧。
五、冷却方式
油脂润滑(永久脂润滑):免维护,适合中小转速;不适合长时间高速;
油气润滑:高速主轴主流,轴承持续微量供油,散热好;
油冷(油循环冷却):齿轮主轴、重型主轴;
水冷 / 水冷套(电主轴标配):带走内置电机热量;必须配套恒温冷水机,水质要过滤,防止结垢堵塞。
⚠️ 冷却失效是电主轴损坏第一原因。
六、刀柄接口选型
BT40:通用加工中心,最普及;
BT50:重型、大扭矩;
HSK:高速、高刚性,HSK-A63、HSK-A100,高速精密机、五轴;
CAPTO:车铣复合、重切削精密;
钻攻机常用 BT30、HSK-E32。
高速工况优先 HSK,避免 BT 刀柄高速胀大、定心变差。
七、承载、刚性、抗振
径向载荷、轴向载荷:车床卡盘、钻削轴向力大,必须校核;
静刚度、动刚度:断续铣削、钛合金加工,动刚度差容易颤振、振纹;
主轴悬伸:悬伸越长刚性越差,精加工尽量短悬伸。
八、配套与防护
松刀方式:气动松刀 / 液压松刀;重型主轴多用液压;
密封:迷宫密封、气幕密封;石墨、粉尘工况必须气封,防止粉尘进入轴承;
编码器:主轴定位、刚性攻丝、C 轴车铣复合需要主轴编码器;
监测:温度传感器、振动传感器,在线预警,保护主轴。
友情链接Link
 手机扫描二维码