
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
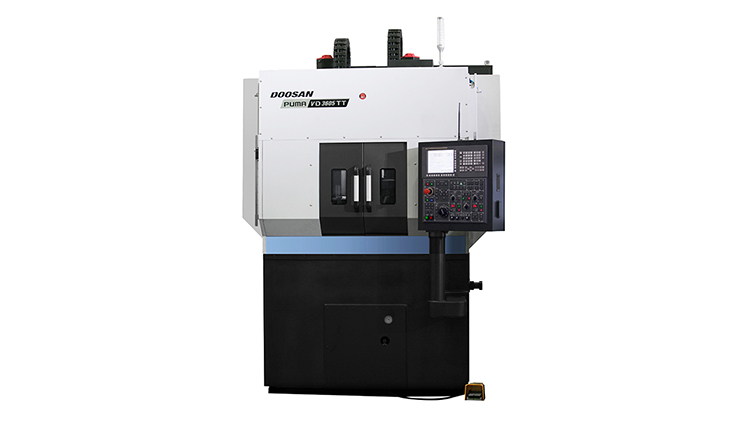
在线检测,就是工件不离开机床、不卸下工装,在加工工位上直接完成尺寸、形位、表面状态检测,实时反馈给数控系统,自动补偿、预警,区别于工序后送三坐标、卡尺离线抽检。多用于数控车床、加工中心、五轴机床。
一、主流在线检测类型
1. 接触式测头检测(最常用,雷尼绍类测头)
依靠触发式测头(光电 / 应变式)触碰工件,采集坐标。
用途:工件找正、坐标系设定、毛坯余量检测、尺寸测量、孔位、轮廓、台阶、壁厚、形位公差(平行度、垂直度);加工后在机复检;
功能:自动更新工件坐标系、补偿刀具磨损;超差报警、停机;
局限:只能测可接触部位;有测球半径补偿;软质、薄壁件容易压变形。
2. 非接触光学在线检测
激光位移传感器:测高度、台阶差、缝隙、曲面轮廓、振纹;适合微小尺寸、薄壁、软材料;
机器视觉(CCD 相机):识别轮廓、孔位置、有无缺料、毛刺、工装定位、简单尺寸;适合平面特征;
光谱、共聚焦传感器:微小表面粗糙度、微观形貌检测;
短板:受切削液、切屑、机床灯光、反光干扰大,需要吹气除尘、防护视窗。
3. 刀具在线检测(对刀仪 / 刀具监控)
固定式对刀仪:自动测刀具长度、半径,识别崩刀、断刀;
主轴内置振动、功率监测:监测主轴电流、扭矩、振动,判断刀具磨损、崩刃、缠屑;属于间接在线监测,不直接测尺寸。
4. 内置主轴传感与工况在线监测
主轴测温、振动、噪声、切削力传感器,监控加工稳定性,预判颤振、过热,属于工艺状态在线监测,不是直接测工件尺寸。
二、典型应用流程
毛坯上料装夹 → 测头扫描毛坯,计算实际余量;
自动修正加工坐标系,避免装夹误差、毛坯偏料;
粗加工后在线检测,计算余量,自动调整精加工切削参数;
精加工完成后,在机检测关键尺寸;
尺寸超差:报警,或者自动补偿刀补继续修正;合格进入下工序;
数据上传 MES,自动生成检测记录。
三、核心优势
减少装夹误差:工件不拆工装,消除二次装夹定位偏差,薄壁件、复杂五轴件收益尤其明显;
缩短节拍:省去离线送检、搬运、等待,适合大批量自动化产线;
实时闭环补偿:自动补偿刀具磨损、热变形(机床温升、主轴热伸长),稳定尺寸;
提前防报废:发现余量不足、崩刀、超差立刻停机,避免整批工件报废;
数字化追溯:每一件检测数据绑定工件,对接 MES、质量系统。
四、关键技术难点与限制
环境干扰:切削液、切屑、油雾、振动会影响光学测头;接触测头需要吹气吹扫;
精度分级:在线检测精度一般低于恒温三坐标;高精度计量级检测依然需要离线;
检测时间占用机床:复杂轮廓多点扫描会拉长加工周期;需要平衡检测点数;
薄壁、软件风险:接触测头压力会压变形工件,优先视觉 / 激光;
程序成本:需要编写测量宏程序、设置路径、避刀,前期调试工作量大。
五、适用场景
✅ 航空、模具、新能源结构件、精密阀体、五轴复杂零件; ✅ 自动化单元、FMC 柔性生产线、无人化夜班生产; ✅ 尺寸要求高、装夹复杂、拆装容易变形的工件; ❌ 超高精度计量检定(替代不了三坐标); ❌ 深腔、遮挡严重、测头无法到达的封闭内腔。
六、配套保障要点
测头定期标定、温度补偿;
配置吹气除尘装置,防止切屑粘在测球 / 镜头;
机床热稳定性控制,热变形补偿;
测量程序做安全避让,防止撞坏测头;
区分:在线检测(机上)、在机测量、离线检测概念。
友情链接Link
 手机扫描二维码