
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
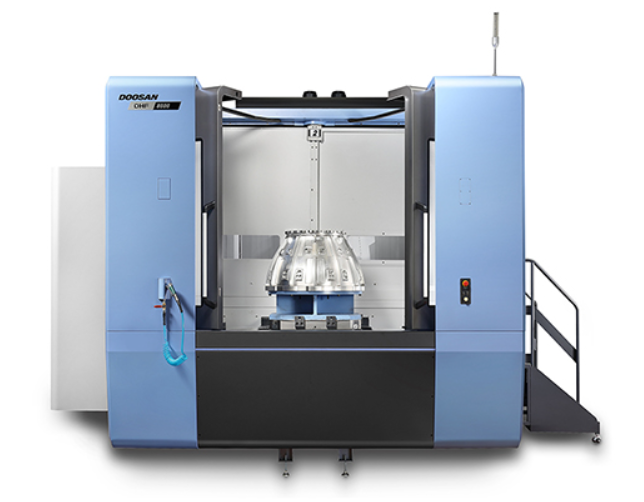
在汽车零部件、航空航天结构件、精密模具、新能源五金等各类精密加工场景中,数控加工中心早已成为现代制造业的主力核心装备。它集成了刀库与自动换刀系统,工件一次装夹即可连续完成铣、钻、镗、铰、攻丝等十余道工序,彻底摆脱了传统普通机床单工序加工需要反复装夹、多次换设备的低效模式,大幅压缩辅助生产工时,消除多次装夹带来的累积定位误差,是当前机械加工领域兼顾通用性、加工精度与生产效率的核心载体,支撑着全行业精密制造产能的升级迭代。
数控加工中心的核心性能优势,首先源于高刚性结构设计带来的稳定加工能力。主流机型的床身、立柱、工作台等核心基础件,全部采用高强度密烘铸铁铸造,经过两次以上时效处理与长时间自然静置,完全消除内部铸造应力,长期重载运行也不会出现结构变形。不同结构布局的机型精准适配不同加工场景:立式加工中心主轴垂直布局,结构紧凑装夹方便,擅长板类、盘类零件与各类模具加工;龙门加工中心采用门式框架结构,行程大承载高,专门适配大型复杂零件的高精度加工;卧式加工中心搭配回转工作台,擅长箱体类零件多面同步加工,一次装夹即可完成全部待加工面的工序。驱动系统普遍采用预拉伸精密滚珠丝杠与高刚性滚柱直线导轨,配合大扭矩伺服电机,进给响应速度快,刚性足,哪怕采用大切深、大进给的切削参数,也能有效抑制切削振动,工件表面不会出现明显振纹。
在核心运动性能层面,数控加工中心的参数配置覆盖全场景加工需求。常规立式机型的三轴行程覆盖X轴600~1800mm、Y轴400~800mm、Z轴400~800mm,工作台尺寸从400mm×200mm到2000mm×800mm不等,常规工作台承重500kg~1500kg,重型龙门机型最大承重可达数吨,可轻松承载大型模具、重型结构件。主轴作为核心部件,常规转速范围6000rpm~8000rpm,高速机型可达12000rpm甚至20000rpm以上,适配铝合金、铜材等轻合金的高速精密切削;主轴功率普遍在7.5kW~15kW,重切削机型可达22kW以上,输出扭矩最高可超过300Nm,完全胜任钢材、铸件的大扭矩粗加工。三轴快速移动速度普遍达到36m/min以上,高端机型可突破60m/min,大幅缩短空行程定位时间,辅助工时占比进一步降低,综合生产效率远超传统普通铣床。
精度控制与自动化配置,是数控加工中心保障长期稳定量产的核心支撑。普通机型定位精度可达±0.005mm,高精度机型能控制在0.003mm以内,重复定位精度稳定在0.002mm~0.006mm区间,高端精密机型可达0.001mm以内,完全满足IT5~IT7级的精密零件形位公差要求。主流机型标配的盘式刀库或链式刀库,容量从16把到40把不等,大型加工中心刀库可扩展到上百把,刀对刀换刀时间仅1秒~5秒,部分高速机型换刀时间可缩短至2秒以内。搭配成熟的FANUC、SIEMENS等主流数控系统,支持CAD/CAM自动生成加工程序,配合热变形补偿、伺服动平衡优化等功能,长期批量加工的零件一致性极强,哪怕是没有多年经验的老师傅,经过基础培训也能操作设备完成复杂精密零件的加工。
友情链接Link
 手机扫描二维码