
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
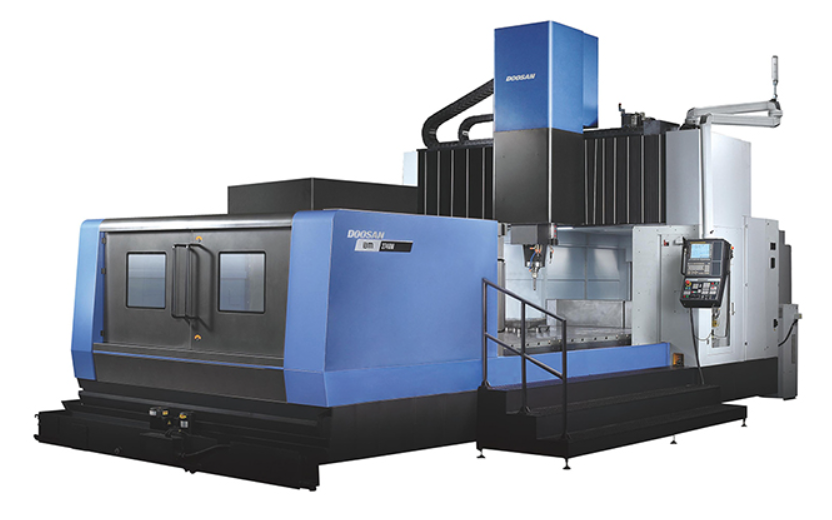
数控加工中心属于高价值精密工业装备,从生产制造到选型落地的全流程管控,直接决定了设备后续十数年的运行稳定性与投资回报率。当前市场上产品质量参差不齐,部分小厂低价组装的设备,核心部件偷工减料,刚性不足精度衰减极快,投入生产后短短一两年就无法满足精密加工要求,反而给企业带来巨大的损失。正规数控加工中心生产厂家,严格遵循GB/T 21948等国家标准建立全链路质控体系,从核心部件选型、装配调试到出厂检测全环节量化管控,交付的设备才能长期稳定运行,真正为企业创造产能价值。
正规数控加工中心的生产质控,从核心部件选型阶段就建立了严格的准入标准。主轴单元全部选用国内一线品牌或进口知名品牌产品,动平衡等级达到G1级以上,高速运行时振动极小,长期使用也不会出现精度漂移。滚珠丝杠、直线导轨全部采用高精度P级以上产品,安装前经过严格的精度检测,安装时采用专业的预拉伸工艺,消除热伸长带来的精度误差。数控系统优先选用市场保有量大、售后体系完善的主流型号,避免选用小众冷门系统,后续出现故障时配件难找、维修成本极高。所有核心部件入厂前都要经过72小时连续通电测试,确认运行状态稳定后,才能进入整机装配环节,从源头杜绝不合格部件流入生产流程。
整机装配环节,正规厂家执行远超行业标准的精细化装配工艺。床身、立柱等大件通过激光干涉仪辅助找正,保证部件之间的安装平行度、垂直度完全控制在微米级误差范围内,导轨安装面经过人工精密刮研,接触点密度达到每平方英寸8点以上,导轨运行全程顺滑无卡顿,长期使用不会出现局部磨损导致的精度偏差。整机装配完成后,要经过72小时以上的连续空跑试机,全程监控主轴温度、电机负载、各轴运行状态,及时排查潜在的装配隐患。随后开展负载试切,用标准试块完成铣、钻、镗、攻丝全工序测试,加工完成的试块经过三坐标检测,形位公差全部达标后,才能进入最终精度校准环节。
成品出厂前,设备还要经过多轮严苛的精度核验。用激光干涉仪逐轴校准定位精度与重复定位精度,生成完整的精度补偿报告,所有指标完全符合国标要求才能判定合格。用球杆仪检测三轴联动的圆度误差,优化伺服参数,保证设备在高速联动加工时的轨迹精度。最终完成连续24小时满负载切削测试,确认设备在极限工况下运行稳定,不会出现过热、异响、精度漂移等问题,才能打包交付给客户。选型时结合自身典型加工零件的尺寸、材质、精度要求,匹配对应行程、主轴功率、精度等级的机型,预留15%左右的性能余量,设备投入使用后严格执行定期维护计划,定期补充润滑油脂、清理散热系统、校准精度,整机平均无故障运行时间可轻松突破3000小时,使用寿命可达15年以上,长期稳定为企业创造产能收益。
友情链接Link
 手机扫描二维码