
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
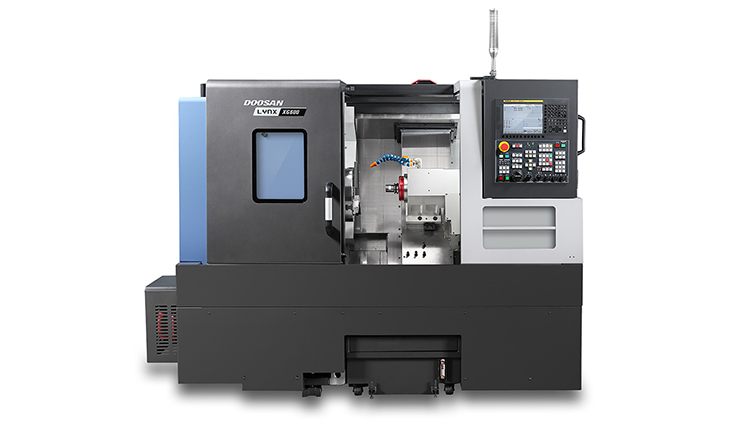
绿色制造核心目标:降低机床能耗、减少切削液消耗、降低废弃物排放、减少噪声与热污染,在保证加工精度、效率前提下实现低碳生产,是当下机床升级、工厂技改的重要方向。
一、主驱动系统节能(节能重点)
永磁同步主轴 / 永磁伺服驱动相比传统异步电机,永磁电机高效区间更宽,轻载、待机状态损耗低;适合加工负荷波动大的工况,很多场景可节电 20%~30%。搭配矢量控制、变频调速,按需输出功率,避免工频恒速空载浪费。
电主轴优化设计优化定子绕组、冷却流道,降低铁损、涡流损耗;减少机械传动环节(皮带、齿轮),消除传动损耗。
空载休眠、智能启停控制NC 系统增加逻辑:换刀、等待、测量间隙,主轴、冷却泵、排屑系统自动降速或休眠,杜绝长时间空载耗能。
二、传动与结构轻量化节能
优化床身、滑台结构,采用轻量化铸件、人造大理石、复合材料,降低运动部件惯量,减少加速、制动能耗;
高精度滚柱导轨、低阻力滚珠丝杠,选用低摩擦润滑方案,降低摩擦损耗;
合理优化传动链,减少联轴器、中间齿轮等传动件,降低机械损耗。
三、冷却、润滑系统节能(机床能耗大户)
油气润滑、微量润滑 MQL(准干式切削)替代传统大量浇注式切削液冷却。MQL 以微量油气混合物冷却润滑,切削液消耗量降低 90% 以上,同时省去大流量冷却泵、废液处理能耗;适合钢、铝、合金加工。
注意:高温重切削、容易产生积屑瘤工况受限。
恒温冷却系统智能温控冷水机、油冷机变频控制,根据主轴实时温度调节制冷功率,而非一直满负荷运行;余热回收,把冷却热量用于车间采暖。
干切削技术选用耐高温刀具涂层(TiAlN 等),在合适工况下完全不用切削液,消除冷却系统能耗与危废处理成本。
四、工艺层面节能(投入低、收益高)
切削参数智能优化借助 CAM、工艺仿真,优选切削速度、进给、切深,减少颤振、空刀、冗余切削;避免 “保守参数” 带来的低效高耗能。
集中排屑、负压除尘节能风机变频,根据粉尘、切屑量调节风量;石墨、复合材料加工除尘系统按需启停。
工序合并、一次装夹加工利用五轴、复合机床减少工件二次装夹转运,减少多台机床待机能耗。
五、能量监测与数字化管控
加装电能传感器,对主轴、伺服、冷却、液压、气动分单元能耗采集;
接入 MES,统计单件能耗,建立能耗基线,识别高耗能工序与待机浪费;
能耗数据联动质量数据,平衡加工质量、效率、能耗三者关系。
六、液压、气动系统节能
变频液压站、蓄能器储能,替代定量泵持续溢流耗能;无动作时低压保压;
气动回路优化,减少漏气,增设压力稳压、自动断气功能;定期排查管路泄漏。
七、回收与资源化配套
切削液过滤再生循环,延长使用周期,减少废液危废;
切屑分类回收(铝屑、钢屑),提升金属再生利用率;
机床报废阶段采用模块化设计,便于零部件拆解再制造。
八、应用局限与选型提醒
MQL、干切削对刀具、工件材质、工况有要求,不能直接套用所有加工场景;
永磁电机、变频冷水机前期采购成本更高,适合长时间连续生产的工厂;
节能改造不能牺牲精度、刀具寿命、安全生产。
友情链接Link
 手机扫描二维码