
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
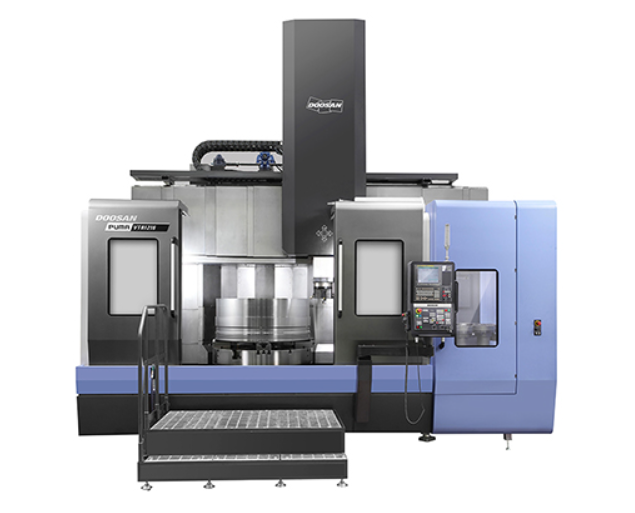
核心原则:以车间真实加工需求定机型、定配置,拒绝盲目追求高配或只比价,优先匹配工件尺寸、材质、精度、产能,再评估硬件、系统、场地、售后与投入回报。
一、第一步:梳理车间核心加工需求(选型根基)
工件类型与复杂度
回转类零件(轴、法兰)→ 数控车床 / 车铣复合
板件、箱体、普通模具、钻孔攻丝 → 立式加工中心
多面箱体、大批量壳体 → 卧式加工中心
大型机架、板材 → 龙门加工中心
复杂曲面、叶轮、多面体、一次多面成型 → 四轴 / 五轴联动
小型铝件、大批量钻孔攻丝 → 钻攻中心(速度快、占地小)
加工材质
铝、铜、塑料:优先直联高速主轴、线轨,高转速、追求光洁度
碳钢、模具钢、铸铁、重切削:优先皮带 / 齿轮主轴、硬轨 / 两线一硬,看重扭矩、机身刚性
不锈钢、钛合金、高温合金:高刚性 + 强力冷却,需抗振动配置
精度要求
普通结构件(IT7~IT8):通用机型,重复定位 ±0.005mm 级别即可
精密件、医疗 / 航空配件(IT5~IT6):微米级精度,光栅尺、高精度丝杆导轨
生产批量
小批量、多品种、打样:通用柔性机床,刀库灵活,编程简单
大批量标准化零件:优先高速机型、交换工作台、预留自动上下料接口
工件尺寸与重量三轴行程建议工件最大尺寸 + 100~200mm 余量(装夹 + 走刀空间);同时核对工作台承重、T 型槽规格,重型工件重点关注床身重量与刚性。
二、第二步:确定核心硬件配置
主轴
皮带主轴:低速扭矩大、性价比高,适合钢件开粗
直联主轴:转速高、振动小,适合铝件精加工
齿轮主轴:超大扭矩,重切削模具、重型钢件 配套确认:转速范围、功率、刀柄规格(BT30/BT40/BT50)、冷却方式(油冷 / 水冷)
导轨(线轨 / 硬轨 / 两线一硬)
全线轨:移动速度快、摩擦小,适合铝件、轻切削、高速加工
硬轨:刚性强、抗振,适合重切削、模具钢
两线一硬(X/Y 线轨,Z 硬轨):车间通用均衡款,兼顾速度与刚性
刀库圆盘刀库:换刀快,适合常规批量;链式刀库:容量大,适合多工序模具加工。
数控系统
进口:发那科 FANUC、西门子 SIEMENS,稳定性强,适合精密、长期量产
国产:新代、广数、凯恩帝,性价比高,上手简单,普通机加工车间首选 ✅ 关键:系统要和车间现有编程软件(UG、Mastercam 等)兼容,操作工熟悉程度优先
配套辅助系统冷却系统、排屑器、油雾收集、对刀仪、自动上下料、转台(四轴)按需选配,大批量生产排屑是容易忽略的瓶颈。
三、第三步:车间现场条件评估(很多采购踩坑)
占地尺寸、门宽、吊装通道:确认机床能进场
地面承重:重型加工中心、龙门对地面荷载要求很高
供电、气源:大功率主轴、自动化附件需要稳定电力与压缩空气
噪音、粉尘、环保要求:油雾、废水处理是否符合环评
四、第四步:预算、供应商与验收测试
预算思路:综合核算购机成本 + 运维 + 备件 + 停机损失,不要只看裸机低价;优先考虑长期精度保持性(机床用 3-5 年精度不快速衰减远比初始低价重要)
供应商评估
本地售后能力、备件库存、维修响应速度(CNC 停机损失往往远大于差价)
能否提供试切验证:拿车间真实工件现场试切,实测尺寸、光洁度、稳定性
验收必做检测定位精度、重复定位精度;试切标准圆、方块,检验圆度、垂直度;连续空载运行测试稳定性,留存检测报告。
友情链接Link
 手机扫描二维码