
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
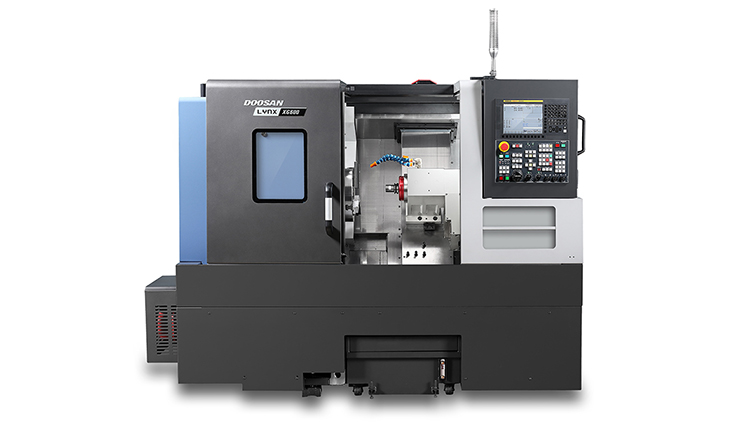
传统机床设计逻辑:先确定主机结构→满足切削能力→保证几何精度→交付使用,是面向 “加工设备” 的工程思路。 重塑的核心,是从“一台刚性切削机器” 转向 “可感知、可适配、可进化的数字化制造单元”;不再单一追求静态精度,而是把精度稳定性、工况自适应、全生命周期价值、绿色低碳、人机共融、工艺一体化作为顶层目标。 下面从底层思想转变、六大核心方向、落地路径、边界取舍完整展开,同时结合前面聊的航空航天精密加工、误差补偿、五轴应用场景。
一、底层范式转变(理念重塑的起点)
从 “静态几何精度优先” → “全工况稳定精度优先”传统图纸只标定冷态、空载下的定位精度、重复定位精度。但现场最大误差来自温升、切削力、振动、地基漂移。 新理念:精度是状态函数,不是固定指标。 设计阶段不再只追求静态检测数据,把热变形、力变形、动态颤振、长时间蠕变作为原生设计输入;结构、冷却、传感器、补偿算法一体化同步设计,而不是机床造好之后再加补偿功能。
举例:航空五轴,过去先做床身,后期加装温度传感器做热补偿;新理念是热对称结构预埋测点、冷却流道与本体一体化设计,硬件抑制 + 算法补偿原生融合。
从 “机床独立于工艺” → “机床 - 工艺一体化共生设计”过去:机床是通用平台,工艺、刀路、切削参数由工艺人员事后适配。 新理念:机床为典型工艺特征而生,工艺需求前置驱动结构设计。 面向行业特征做定向架构:航空整体叶盘、钛合金薄壁件、复材制孔、精密模具,各自对应不同的刚度分布、阻尼特性、主轴动态特性、冷却形式;CAM 策略、伺服控制逻辑在设计之初就同步定义,而不是通用机床万能适配。
从 “交付一台设备” → 交付全生命周期能力传统交付节点:出厂验收精度合格即结束;运维是售后附加项。 新理念:机床设计必须自带可监测、可标定、可自校准、可升级能力,把运维、精度溯源、AS9100 等质量追溯需求嵌入硬件架构。 精度衰减、磨损、丝杠老化不再靠人工定期拆机检查,机床具备自诊断、自标定闭环能力。
二、六大核心重塑方向(可落地的设计维度)
1. 结构设计:从 “单纯加厚增重换刚性” → “轻量化高阻尼、刚度按需分布”
传统思路:铸铁堆料、加大截面,重 = 刚性好;缺点:能耗高、热容量大、热响应慢、移动惯量大,高速动态差。 新理念:拓扑优化 + 阻尼优先 + 功能分区结构
采用矿物铸件、纤维增强复合材料、夹层阻尼结构,而不是一味加厚铸铁;
刚度不是全域均匀:切削载荷集中区域(主轴端、工作台、旋转轴)高刚度,非关键区域轻量化,降低运动惯量,提升伺服动态响应;
结构优先热对称布局,主动控制温度梯度,而不是依靠后期强制冷;
抑制模态耦合,从源头避开颤振区间,而不是靠后期滤波器被动抑振。
一句话:刚性设计目标是 “抵抗切削变形”,而不是单纯提高自重。
2. 误差控制:从 “硬件精度硬堆砌” → “感知 - 补偿一体化原生架构”
传统:精密导轨、C3 丝杠、光栅尺,靠零件制造精度去抵消误差;补偿是附加软件功能。 新理念:误差系统作为机床的核心子系统同步设计
预留标准化传感接口:温度阵列、振动加速度、测力 / 主轴电流感知、光栅闭环、时栅 / 球杆仪自标定接口;
原生支持空间体积误差 VEC、热误差、力变形、旋转轴误差统一建模;
区分两类误差策略:结构性误差优先硬件抑制,残余误差交给实时补偿闭环;
支持冷机模型、热稳态模型切换,支持 AI 模型持续在线迭代,补偿参数不是出厂固化死表。
这也是高端航空五轴和普通商用机床最本质的设计分水岭。
3. 驱动与控制:从 “伺服跟随位置指令” → “自适应、预测性、轮廓优先控制”
传统控制:单轴位置环、速度环整定,保证单轴定位准;轮廓误差是衍生问题。 新理念:以刀尖点(TCP)轮廓精度为控制目标
RTCP、交叉耦合控制 CCC、前瞻样条插补、颤振监测与进给自适应作为基础能力;
控制器不再只接收 G 代码,而是接收工艺特征信息(材料、余量、刀具类型),预测切削载荷,前馈调整进给、转速;
软硬件解耦设计:数控系统硬件平台标准化,算法模型、工艺包可以远程升级,机床 “硬件不变,能力持续迭代”;
开放架构(OPC UA、MTConnect)原生内置,不是外加转换网关,打通 MES、数字孪生。
4. 功能配置:从 “模块化选配件叠加” → 面向场景的模块化原生平台
传统模块化:基础机床 + 可选刀库、第四轴、冷却、测头,是 “拼装模式”,接口零散、布线杂乱、改造容易破坏刚性、防护。 新理念:平台化基因模块化,接口、管线、密封、传感通道前置预留
分为通用基础平台 + 行业工艺模块包(钛合金重切削包、复材防尘制孔包、高速铝件包、叶盘专用包);
自动化、在线测量、排屑、冷却、油雾、安全回路统一标准化接口;
支持柔性重构:同一台基础平台,短时间更换模块,从粗加工切换为精密精加工,适配航空航天多品种小批量的特点;
区分 “必须内置的基础能力” 和 “按需订阅的工艺功能”,走向功能订阅模式。
5. 可持续与人机安全:从 “满足国标安全底线” → 低碳、低损、人机共融
传统:满足防护、急停、噪声限值即可,能耗、刀具损耗、环境排放不作为顶层指标。 新理念:绿色机床 + 人机协同设计
能耗感知与能效优化:主轴、冷却泵、液压泵按需变频,待机休眠,降低空载能耗;
冷却介质、润滑方案优先微量润滑 MQL、干式切削、油气润滑,减少废液危废;
防护设计兼顾防尘、防腐、降噪、便于清洁维护(和配电箱延寿、防腐逻辑相通);
人机共融:轻量化协作防护、视觉监控、碰撞预测,不再全封闭隔离;操作工、机器人、机床可以协同作业;
易维修设计:核心副件(丝杠、轴承、光栅)可快速更换,标定流程简化,减少停机时间。
6. 数字孪生原生设计:从 “后置数字孪生建模” → 数字孪生和物理机床同源设计
传统:机床造完,再逆向搭建仿真模型,模型和实物偏差大,只能做展示。 新理念:数字孪生是机床设计的孪生载体,先在虚拟空间完成验证,再落地实物
设计阶段建立高保真多物理场模型:结构、热、流体、伺服动力学、切削耦合仿真;
虚拟试切、颤振仿真、误差仿真、碰撞仿真在样机制造前完成,大幅减少样机迭代成本;
实物机床出厂时,孪生模型和实物标定绑定;运行中实时回传数据,模型持续同步更新;
孪生模型用于工艺仿真、预测性维护、精度衰退预测、远程故障排查。
三、组织与研发模式的重塑(理念落地保障,很容易被忽略)
传统研发组织:结构组、电气组、数控系统组、工艺组独立串行,工艺人员在最后环节介入。 重塑后的研发模式:工艺工程师、切削专家、控制算法工程师、结构工程师并行协同,工艺前置
立项起点不是 “开发一款 VMC850 立加”,而是 “解决航空钛合金薄壁框加工变形与颤振问题”;
测试体系升级:不再只做空载精度验收,建立切削工况验收标准,用典型试件、S 试件、薄壁试切件作为出厂验证;
建立长期精度履历库:跟踪一批机床 3–5 年精度衰减数据,反哺下一代结构优化,形成闭环迭代。
四、理念重塑的取舍边界(避免走向误区)
不是一味追求智能化:低端大批量通用机床,过度感知、AI 补偿会推高成本,性价比崩塌;理念要分级落地,精密多品种场景优先数字化自适应,大批量简单加工优先简化、稳定、低成本。
数字化不能替代基础结构:再好的补偿算法,无法弥补先天刚性不足、结构模态缺陷;“硬件为本,软件赋能”,不能本末倒置。
开放≠无边界:航空航天等高安全行业,必须保留确定性、可追溯、权限管控,开放架构和功能安全(ISO13849)、质量体系 AS9100 平衡。
模块化不等于无限通用:通用平台有边界,跨场景强行通用,最后每个场景都做不精。
友情链接Link
 手机扫描二维码