
共同成长、发展共赢
斗山机床(中国区)销售结合设计、、服务为一体
有效咨询热线13811224128
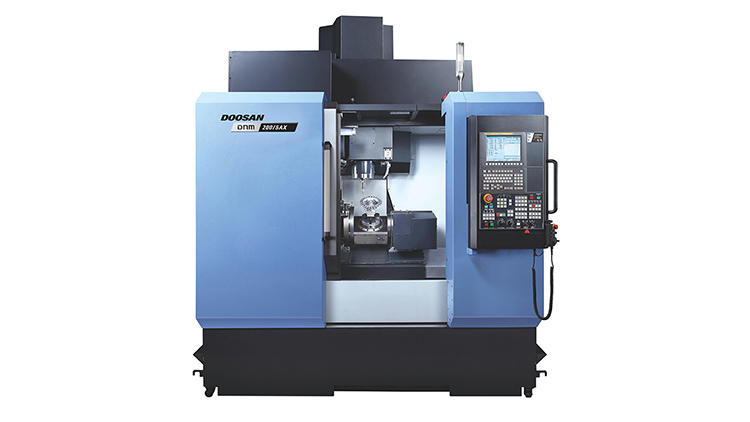
五轴加工中心选型核心:先定工艺、再定结构,精度匹配需求,不盲目上顶配,兼顾加工能力、长期稳定性、维保成本。很多客户踩坑,就是只看品牌、转速、行程,忽略旋转轴刚性、联动性能、后处理和售后。
一、第一步:梳理加工需求(选型前提)
先把下面信息整理清楚,再找厂家报价试切:
加工产品
叶轮、叶片、精密航空小件:看重联动精度、旋转轴分度精度、表面质量;
汽车内饰、复材模具:优先高速、动态响应、防尘防护;
钛合金、不锈钢、锻件:重点看主轴扭矩、床身刚性、锁紧力、冷却;
工装、检具、普通多面体零件:很多只用 3+2 定位,不用高价全联动机型。
工件尺寸与工装除 X/Y/Z 行程,重点核对回转直径!摇篮五轴最容易出现工件放得下、转起来撞护罩。 同时确认工作台最大承重,厚重工装 + 铸件要预留余量。
精度要求区分两种需求:
普通 3+2 定位加工:半闭环也能满足;
连续五轴联动精加工(叶轮、复杂曲面):优先全闭环光栅尺。 看参数认准ISO 标准定位精度、重复定位精度,不要只看厂家口头标注。
加工材料
铝、铜、塑料、复材:高转速、轻切削,电主轴优先;
钢、不锈钢、钛合金:低转速大扭矩,机械主轴或者大功率电主轴,中心出水刚需;
石墨:必须负压吸尘、特殊防尘密封,粉尘会快速磨损丝杆导轨。
生产模式单件打样研发:灵活、编程友好、在线测头优先; 大批量生产:优先刀库容量、排屑、自动化扩展、稳定性。
二、选对五轴结构(重中之重)
4 种主流结构,直接决定适用场景:
摇篮式(A/C 双转台)主轴固定不动,工件摆动旋转。刚性好、联动顺滑,适合中小型精密件、叶轮叶片。 短板:回转直径有限,大件加工受限;工作台承重一般。 ✅ 适合:精密零件、叶片、小型航空结构件。
摆头式(A/B 主轴摆头)工作台固定,主轴摆动。可以装夹大工件,适合大型模具。 短板:摆头刚性偏弱,重切削容易颤刀,Z 行程会被摆头占用。 ✅ 适合:大型模具、复材、大件工装。
摆头 + 转台复合五轴(B/C)兼顾大工件和多角度加工,通用性最强,模具 + 零件都能干。 短板:结构复杂、价格高、维护成本高。 ✅ 适合:多品种混合加工、订单杂的加工厂。
龙门五轴床身刚性最强、行程大、承重高。 短板:占地大、价格高。 ✅ 适合:大型铸件、大型工装、大型复合材料构件。
简单口诀:小件精密选摇篮,大模具选摆头,超大件选龙门,订单杂选复合式。
三、主轴、刀柄、冷却怎么选
主轴类型
电主轴:转速高(15000–24000rpm 及以上),适合铝件、模具精加工;
机械主轴:低速扭矩大,适合钢件、钛合金重切削。
刀柄
HSK:高速、高精度,联动精加工首选;
BT40/BT50:性价比高,重切削多用 BT50。
冷却 加工钛合金、深孔、难切削材料,中心出水(主轴内冷)是刚需;水冷主轴散热优于油冷,适合长时间高速加工。
四、传动、检测与旋转轴配置
导轨
线轨:速度快、动态好,适合模具、铝件高速加工;
硬轨:刚性强、抗冲击,适合钢件重切削;
复合导轨:兼顾速度与刚性,折中方案。
旋转轴驱动
蜗轮蜗杆转台:性价比高,适合 3+2 定位;
DD 直驱马达:无背隙、分度精度高、响应快,高端联动摇篮五轴,价格贵。
闭环方案
半闭环:靠伺服编码器,价格低,长期使用丝杆磨损后精度衰减明显;
全闭环 + 光栅尺:实时补偿,长期精度稳定,连续五轴联动强烈推荐。
锁紧机构:重切削工况 A/C 轴锁紧力一定要足,锁不紧直接震刀、超差。
五、控制系统、刀库、辅助配置
系统选择
海德汉:五轴算法强,曲面联动顺滑,高端精密、叶轮行业热门;
西门子:通用性强,配套成熟,稳定性好;
发那科:皮实耐用,批量零件加工故障率低;
国产系统:价格优势大,适合预算有限、以 3+2 为主的工况。 ⚠️ 重点:系统只是基础,后处理、机床调试能力比系统牌子更关键。很多机床硬件不错,后处理不行,程序跑起来抖动、过切。
刀库 斗笠式:便宜,换刀慢;圆盘刀库适中;链式刀库容量大、换刀稳定,适合批量。
其他实用配置
在线测头(雷尼绍等):自动对刀、工件检测、误差补偿,五轴精加工非常加分;
排屑器:钢件重切削优先刮板排屑,铝件可选螺旋排屑;
防护:石墨 / 复材一定要负压吸尘,普通全封闭防护不够。
友情链接Link
 手机扫描二维码